激光局部淬火是采用高功率激光束,只对零件选定局部区域快速加热至奥氏体化温度,依靠工件基体自身导热实现自冷淬火,表层形成细密马氏体硬化层;基体内部组织、力学性能基本不变,实现外硬内韧,属于无接触局部表面热处理,不需要水 / 油淬火介质。下面小编介绍一下:
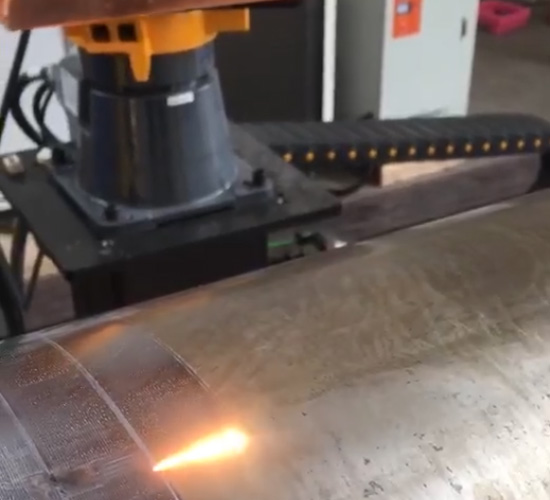
1. 搭接软带(多道扫描典型缺陷)
多道扫描时,上一道硬化区被下一道激光二次加热,温度落在回火区间,出现硬度下降的回火软带,耐磨不足,早期磨损。
✅对策:控制搭接率 15%~30%;采用平顶光斑;优化扫描路径;硬度检测必须检测搭接区域,不能只测单道中心。
2. 表面熔化、烧蚀
激光功率过高、扫描太慢,表层超过相变温度发生熔化,冷却后产生高残余应力,极易裂纹。
✅对策:做工艺试样,锁定功率、扫描速度;控制在固态相变,禁止熔化。
3. 淬火微裂纹(高碳 / 铸铁高发)
热梯度巨大,表层产生拉应力;尖角、沟槽根部应力集中更容易开裂。
✅对策:
- 高碳钢、合金件可低温预热(100~200℃)减小温差;
- 淬火后增加150~200℃低温回火消除残余应力;
- 零件尖角做 R 圆角;降低峰值功率,加宽光斑,降低能量密度。
4. 硬度不足 / 硬度不均匀
原因:表面油污、抛光反光,吸光涂层失效;焦距漂移,光斑能量不稳;材料含碳量不足。
✅对策:加工前除油除锈;抛光面喷涂专用吸光涂料;批量前校准激光功率、焦距;低碳钢不要强行激光淬火。
5. 硬化层深浅不稳定
工件装夹跳动、离焦量变化;扫描速度波动。
✅对策:数控定位,恒定离焦;采用随动跟踪,曲面 / 回转件保证光斑距离稳定。
6. 氧化、表面发黑
无保护气体,高温氧化,影响表面质量。
✅对策:氮气 / 氩气保护气吹扫。






