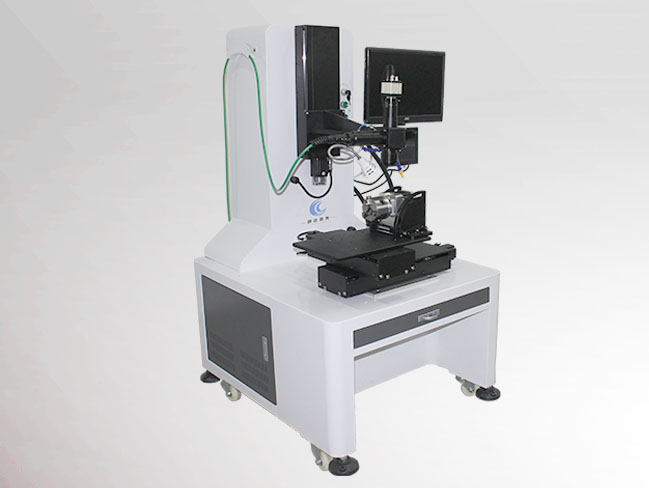
3C激光焊接机是专为消费电子产品制造设计的精密激光焊接设备,利用高能量激光束实现微小区域局部加热,具体取决于功率、精度及自动化配置 。下面下班介绍一下3C激光焊接机的操作整体顺序:开机前点检 → 开机上电 → 程序调用 / 调机打样 → 首件确认 → 量产焊接 → 过程巡检 → 停机收尾。具体如下,仅供参考:
一、开机前点检(班前,必做,3–5 分钟)
1. 环境确认:工作台干净,无杂物、金属飞溅;工装无变形、定位销无磨损
2. 水冷机:水位正常,无漏水;设定水温 22±1℃,电导率达标
3. 气源:氩气钢瓶 / 集中供气,调压后输出压力一般 0.2–0.4MPa,气路无漏气
4. 烟尘净化器:电源开启,风机正常,管路对接到位
5. 光学检查:场镜保护镜无飞溅、油污;红光指示正常;CCD 保护玻璃干净
6. 安全检查:安全门、急停按钮、激光防护罩完好,联锁不能短接
有异常先停机报修,不强行开机
二、开机上电顺序(顺序不能乱,防止打坏激光器)
1. 打开总电源 → 打开水冷机电源,先等水冷机达到设定温度、稳定(一般 5–10 分钟)
2. 打开工控电脑、振镜控制盒、视觉相机电源
3. 打开激光器电源,激光器上电预热(QCW 激光器一般预热 3–5min)
4. 打开烟尘净化、保护气阀
5. 软件登录,进入激光焊接系统
❌ 禁忌:先开激光器、后开水冷,极易烧毁激光模块
三、程序准备 & 视觉标定(换产品、换工装才做,量产续产不用重复标定)
1. 调用产品对应的焊接程序(图形:螺旋 / 点阵 / 回字 / 圆圈;参数:峰值功率、脉宽、频率、扫描速度、离焦、气体延时)
2. 视觉部分:
- 调用对应 MARK 模板
- 放置标准治具 / 标准样品,做视觉标定、振镜校正、同轴红光重合校验
- 设置搜索范围、补偿阈值,确认 MARK 识别稳定、无丢点
3. 测试气路延时:提前送气、滞后关气(防止起弧、收弧位置氧化发黑)
四、首件打样、工艺确认(重要,防批量不良)
1. 把工件放入工装,压紧(检查叠层间隙,3C 件通常≤0.03mm),关闭安全门
2. 触发【单步 / 首件模式】,执行焊接
3. 取出首件,检验:
- 外观:无发黑、无明显飞溅、无烧穿、无变形
- 尺寸 / 位置:CCD 定位无偏移,焊缝在指定区域
- 性能:拉力测试、电阻测试、金相(按产线标准)
4. 首件合格 → 填写首件记录,移交量产;不合格返回调参数(离焦、功率、速度、气压优先调整)
换批次、换材料、换工装、镜片更换后,都必须重新做首件
五、自动量产焊接流程
1. 切换到【自动生产模式】
2. 操作员放料 → 压紧定位 → 关闭安全门
3. 设备自动流程:
① CCD 拍照识别 MARK,自动计算补偿
② 预吹气(氩气提前吹扫工件表面)
③ 振镜按预设图形执行激光焊接
④ 延时关气
⑤ 工作台复位,开门提示取件
4. 循环:取成品 → 放下一件
两种常见机型结构:
- 单工位:人工上下料,焊完开门取放
- 双工位 / 旋转工装:一边焊接、一边人工上料,效率更高
六、生产过程巡检(每 15–30 分钟一次)
1. 抽查产品外观、拉力 / 电阻
2. 观察红光、保护镜,出现飞溅脏污及时停机擦拭或更换保护镜
3. 看水冷温度、压力、激光器有无报警
4. 氩气压力、烟尘风机是否正常
5. 工装定位销有没有粘焊渣、松动,及时清理治具
⚠️ 出现异常(炸点、虚焊、定位跑偏、报警):立刻暂停激光,不要继续流片,隔离不良品,通知调机人员
七、生产结束,标准停机顺序(顺序很关键)
1. 停止自动程序,清空机台内工件
2. 关闭激光器输出,再关闭激光器电源
3. 氩气阀门关闭
4. 烟尘净化器可延时运行几分钟(把内部烟尘抽干净)再关
5. 水冷机**不要立刻关**:激光器停了之后水冷继续运行 10–20 分钟,等激光腔体降温再关水冷
6. 关闭工控、振镜、相机电源,zui后总闸断电
7. 清理工装、工作台焊渣粉尘;擦拭场镜保护镜;做好机台 5S 和生产记录
八、换型操作简要流程(换另外一款产品)
停机 → 更换工装夹具 → 调用新程序 → 重新视觉 MARK 标定 → 打首件验证 → 首件 OK 再生产
❌ 操作红线(严禁)
1. 安全门联锁屏蔽、激光窗口无防护、不戴激光眼镜
2. 直接用手触碰光学镜片、QBH 光纤头、CCD 镜头光学面
3. 水冷未达标就触发激光出光
4. 程序参数没确认、无首件直接跑量产
5. 焊接时打开安全门;激光对着人体、反光件乱打
6. 用压缩气直吹 CCD 内部、振镜腔体
补充:异常紧急处理
出现激光报警、漏水、起火、大量飞溅爆燃:**立刻拍下急停,切断激光输出,再按规范处置,不要徒手去碰高温工件**






