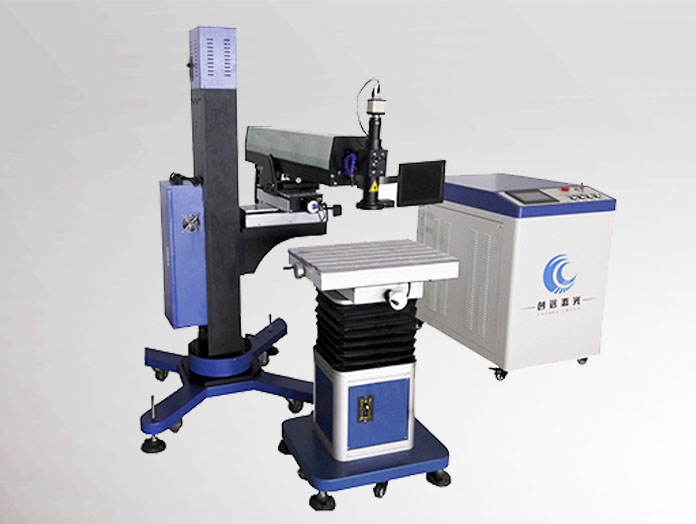
金属激光焊接机它是一种利用高能激光束作为热源对金属材料进行焊接的非接触式加工设备,具有焊缝美观、焊接速度快、热影响区小等优势 。以下是使用金属激光焊接机的日常维护方法:
✅ 班前(开机前,必做)
1. **焊枪与保护镜片(重要)**
- 拆开镜片抽屉,迎着强光检查保护镜片:白点、烧斑、油膜、划痕直接换新;轻微浮尘才清洁,**有烧点不能擦,直接换**
- 清洁规范:无尘手套,只捏镜片边缘;吹气球先吹浮尘,无尘纸蘸 99.9% 无水乙醇,**单向从中心向外擦,不要来回搓**;一张纸只用一次;禁止普通棉纱、纸巾、压缩空气(带油水)擦镜片
- 拆镜片时,枪头腔体用美纹纸封住,防止粉尘掉进聚焦镜腔;装回时密封圈不要漏装、压歪
- 检查喷嘴:飞溅堵孔、变形、椭圆就更换;喷嘴内孔清理飞溅;手持枪尽量枪头朝下放置,防止灰尘落进光路
2. **水冷系统(水冷机型)**
- 看液位、有无漏水;介质:**蒸馏水 / 去离子水 / 专用冷却液,严禁自来水**(结垢堵换热器)
- 开机顺序:**先开水冷机,等水温稳定在 20–25℃,流量正常,再开激光器**;严禁无水、流量不足出光
- 风冷款:检查散热风扇、散热片无粉尘堵塞
3. **气路系统**
- 气瓶压力、减压阀、气管接头检漏;看流量计,氩气 / 氮气流量稳定(一般 15–25L/min)
- 检查电磁阀、气路滤芯,管路无折扁;保护气提前吹气、滞后关气功能正常
4. **送丝系统(带送丝款)**
- 导丝管、送丝轮清理铝屑、油污;铝焊用特氟龙管;检查送丝轮压丝松紧,不打滑、不压扁焊丝
5. **电气、安全**
- 线缆、光纤外皮无破损;光纤弯折半径不能小于厂家zui小弯曲半径,不要挤压、踩踏光纤
- 急停按钮、安全联锁、激光防护门测试;烟尘净化器提前开启
✅ 班后(关机后)
1. 先关激光器,延时再关水冷(大功率激光器,水冷继续运行几分钟带走热量)
2. 清理喷嘴、枪体外飞溅、烟尘;工作台金属粉尘、焊渣清扫干净
3. 关闭气瓶阀门,泄压;整理焊枪,平稳放置,避免磕碰
4. 记录异常:功率下降、焊缝气孔、飞溅变大、报警、镜片烧损
✅ 每周维护
1. 水冷机散热滤网拆下吹洗;水箱底部排污;检查管路接头渗漏
2. 烟尘净化器滤芯清理,积灰太多直接换;烟尘不抽走,镜片会快速脏污烧损
3. 运动导轨、丝杆(自动平台款)清粉尘,按厂家要求加注专用润滑脂,不要加普通机油
4. 整机外部除尘,控制柜风扇、散热孔吹扫,防止积灰导致驱动器过热
5. 试焊样板,确认熔深、成型稳定,对比基准样件
✅ 每月维护
1. 更换水冷滤芯;水质差的车间,按周期更换冷却液(一般 2–3 个月一次)
2. 检查光纤 QBH 接头,无尘环境清洁端面(新手不建议拆,容易直接报废)
3. 端子紧固:控制柜、激光器、焊枪插头,看有无发热氧化
4. 备份程序参数;检查地线、接地是否牢靠
5. 检查聚焦镜、准直镜(**不熟练不要随便拆**,脏了优先找工程师)
❌ 高频禁忌(很多工厂踩坑)
1. 镜片脏了,想用低功率 “烧干净”:热量集中,镜片镀层烧坏,甚至反射光打坏激光器,禁止
2. 徒手摸光学面、用回丝、普通纸巾擦镜片,直接留下划痕、指纹印
3. 水冷加自来水、矿泉水 → 水垢堵换热器,激光器高温报警、功率衰减
4. 光纤硬折、重压、拖拽;焊枪摔落,内部光路偏移
5. 不开启烟尘净化,长期焊铝、镀锌板,油烟反复污染镜片
6. 焊高反材料(铜、紫铜)不加防反措施,垂直焊接,容易回光损伤激光器
7. 保护气长期不检查,流量不足,焊缝发黑、气孔成片
8. 长期不做记录,镜片、耗材等到烧坏才换,维修成本远高于耗材
? 快速判断镜片是否该换
- 焊缝突然气孔多、飞溅变大
- 同样参数熔深变浅、焊不透
- 镜片表面有烧点、雾化、黑斑、裂纹
- 光斑发散、光斑不均匀
? 低温环境额外注意
环境低于 0℃,水冷液必须加合格防冻液;停机不要直接排空,防止管路结冰;开机前水套预热。






