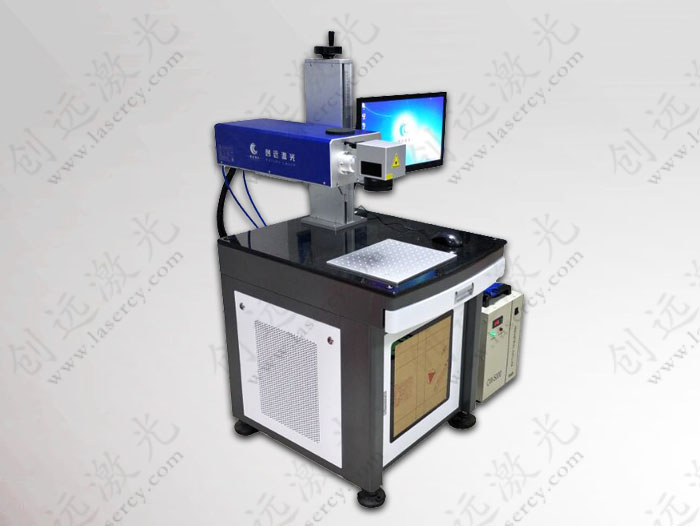
紫外激光打标机:运行减少产品损伤(核心逻辑:紫外是冷加工,但能量过高、聚焦偏移、烟尘堆积、散热差依然会伤件,常见损伤:塑胶发黄 / 起泡、基材微裂纹、FPC 分层、玻璃微崩、阻焊层烧坏)。以下说明一下使用紫外激光打标机运行中减少产品损伤的方法:
一、光学与参数设置(关键,优先调这个)
1. **控制单脉冲能量、不要盲目加大功率**
紫外虽然是冷加工,但能量超标一样会产生热累积、分子链过度破坏:
- 优先:提高**打标速度、降低功率、减少重复次数**,而不是一味拉高功率
- 填充间距不要过密;线宽重叠过多,局部能量叠加,极易烧基材
- 对于热敏材料(PET、薄 FPC、软胶、医用 PP):先用 3W 试,不要直接上 5W/10W;采用**低功率、多次浅打**替代一次强打
- 模式:尽量用脉冲频率(重复频率)偏高、单脉冲能量更低的参数
2. **聚焦精准,离焦控制**
焦点位置偏离,光斑变大、能量密度异常,容易边缘灼伤;
- 每次换产品、换工装都重新找焦点(红光对焦 + 试片打样确认)
- 薄件、膜类:焦点略抬高一点点(轻微负离焦),避免底部冲击损伤
3. **图形优化**
- 尖角、细拐角处容易能量堆积,软件里做**圆角过渡**,减少拐角烧蚀
- 大面积填充,建议开启**栅格偏移 / 单向填充**,不要来回重复同一条路径
- 二维码、微字符:线条不要过细,超出材料承受极限会出现断点、基材开裂
二、烟尘与气流防护(非常容易被忽略)
紫外加工产生的微小碳粉、气化残渣落在标刻区域,吸收激光能量,形成二次灼烧:
1. 配套**抽烟净化装置**,风口对准打标区域,风量适中;风量太大容易吹跑薄工件、薄膜起皱
2. 不要让烟尘在镜头和工件之间滞留;定期清理排烟管道、滤芯
3. 场镜、扩束镜、振镜窗口一旦脏污,能量分布畸变,局部能量集中造成打标不均 + 产品损伤,**镜头只能用专用镜头纸 + 无水乙醇擦拭,禁止手摸、普通抹布**
三、工装、工件支撑与固定
1. 工件要**平整贴紧工装台面,无悬空**。悬空位置激光冲击会产生微振动、微裂纹(玻璃、陶瓷尤其明显)
2. 软膜、FPC、薄塑胶片:使用真空吸附平台,保证平整,避免打标时形变
3. 工装基材建议选导热好、反光低的材质;高反光工装会反射紫外光回打到产品背面,造成背面灼伤
4. 圆柱件、异形件:旋转工装同心度调好,防止焦距持续变化
四、冷却与设备状态控制
1. 紫外激光器依靠水冷:水温稳定(22–26℃常规)、去离子水定期更换,水温波动会造成激光输出能量漂移,能量忽高忽低,时好时坏、偶尔打坏产品
2. 激光器预热到位:开机预热 15–30min,等输出稳定再批量生产;刚开机能量不稳是批量不良高发期
3. 定期校准振镜:振镜漂移、增益偏移会导致能量分布不均,局部能量偏高
五、环境与辅助
1. 车间温湿度稳定:高湿环境,材料吸水 + 激光作用更容易起泡;湿度控制 40%–65%
2. 防护气体(可选高端方案):对于玻璃、光学件、薄涂层,可配氮气保护,隔绝氧化,减少发黑、微裂纹
3. 防护罩:除了人身安全,也阻挡外部气流扰动、粉尘落到加工面
六、来料与首件管控(防批量报废)
1. 同一款物料不同批次材质、添加剂不一样(比如塑胶阻燃剂不同),参数不能直接沿用旧配方,**每批来料先做首件试打**
2. 首件检查:看标记边缘有没有发白、微裂纹、起泡、分层、基材变形,放大镜观察
3. 建立参数库:按物料型号存档成熟参数,不要让操作员随意改动功率、速度、频率
七、不同材料典型损伤对策(快速参考)
- 塑胶(PC/ABS/PBT):发黄、起泡 → 降功率、加快速度、减少填充重叠,必要氮气
- FPC / 软排线:分层、基材烧坏 → 低功率浅打,严禁离焦过深,真空吸附
- 玻璃 / 蓝宝石:微崩、细纹 → 控制能量,拐角圆角优化,平整支撑,优先负离焦
- PCB 阻焊层:发黑、露铜 → 降低单脉冲能量,不要重复填充
✅ 简单实操顺序(生产用)
预热设备 → 清洁光学窗口 → 工装找平 + 对焦 → 首件试打(放大镜检查有无损伤) → 开启抽烟 → 批量生产,定时抽检;定期核对水冷温度、能量稳定性。






