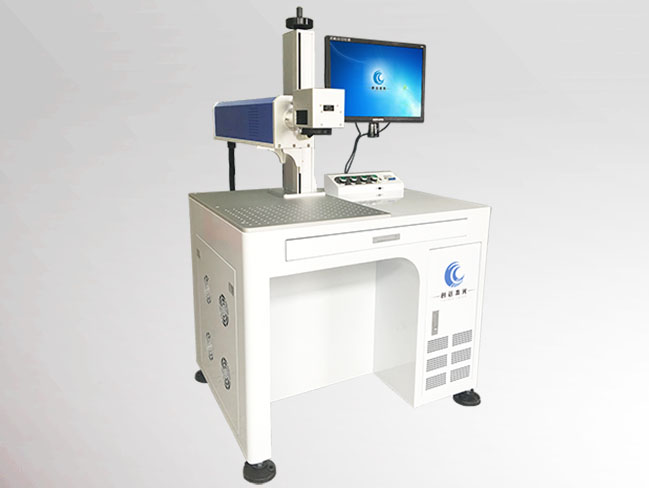
塑料激光打标机是一种利用高能激光束在塑料表面进行永久性标记的设备,通过烧蚀、碳化或发泡等原理形成图案或文字,广泛用于电子、包装、医疗器械等行业。接下来,小编讲一下塑料激光打标机操作中的效果和稳定性方法:
一、先锁定材质与配方(稳定的前提,很多人忽略)
1. **同牌号、同色母、同批次塑胶**才稳定
PP/PE 必须固定添加激光打标助剂(镭雕粉);助剂含量、色母、玻纤比例一变,效果直接变。**换原料厂家、换批次,必须重新打样锁参数**,不能沿用旧配方参数
2. 吸潮塑料(尼龙 PA、ABS):来料烘干,含水高会出现打标深浅不均、发泡发白不稳定
3. 表面喷油、UV 漆外壳:要确认涂层能不能被该波长激光反应;涂层厚薄波动会造成色差
工艺文件里一定要写:塑胶牌号、色母、镭雕助剂比例、烘干条件
二、参数体系(控制热累积,塑胶核心,不要一次把能量拉满)
塑胶是热敏感材料,**优先控制单位面积能量,而不是一味加大功率**
1. 核心参数:功率、扫描速度、频率、MOPA 脉冲宽度、填充间距、填充方向、重复次数
- 黑塑打白(发泡):高频、中功率、较快速度;靠微气泡反光,能量太高直接熔塌
- 浅色 / 透明塑打黑(碳化):低频、可控功率,多采用**多次轻打(2~3 遍低能量)**,比一遍高能量更稳定,不容易烧焦发黄(塑胶首选多遍工艺)
- UV 冷打:尽量低能量,防止表面微熔、起雾
2. 填充:线间距 0.03~0.06mm;大面积填充用交叉填充,**固定填充角度**;不要过密填充,局部热量堆积,连续生产越打越糊
3. 做 DOE 试验,锁定**工艺窗口**:找出合格区间,不要卡在临界值(刚好能看清、稍微波动就报废),留安全余量
4. 参数文件加密存档,禁止操作工随意改;换场镜必须加载对应场镜校正文件(.cor),否则图形变形、边缘色差
一句话:**塑胶优先 “低能量多遍”,不追求一遍成型**
三、焦距、光路、光学系统(漂移高发点)
1. **焦距是重中之重**:塑胶件厚薄、翘曲 0.1~0.2mm,光斑能量密度就明显变化
- 标准:用焦距片精准找焦点;批量件保证打标面落在同一焦平面
- 曲面件、高低差产品:加 Z 轴随动 / 自动对焦,否则边缘浅、中间糊
2. 光学清洁(高频失效原因):塑胶烟气含油、碳粉,附着在**场镜、保护镜**,功率慢慢衰减、对比度下降
- 保护镜:每班检查;有白雾、污渍直接更换,不要擦花;场镜定期无尘擦拭
- 抽烟口必须对准打标区域,负压足够,烟气不能往镜头方向飘
3. 光路同轴校准:激光中心对准振镜中心;光束偏移会造成幅面内左右效果不一致(中间清晰、四角偏淡)
4. 振镜热漂移:长时间连续生产,振镜电机升温,出现位置跑位、二维码变形;对策:开机**预热 15~30 分钟**再量产,高速数字振镜,做好机箱散热,不要封闭机柜
四、工装定位(保证每件 Z 高度、XY 位置一致)
1. 专用定位治具、定位销、真空吸盘,保证每一件**打标面高度一致、定位无松动**;手工放料靠肉眼对齐,一定不稳定
2. 产品翘曲、变形件:治具压平,保证打标区域贴平焦平面
3. 流水线飞行打标:编码器同步,输送带速度稳定;不要直接用定时触发,速度波动字体拉长、二维码变形
4. CCD 视觉定位:来料摆放散、公差大的产品,用视觉抓基准,消除摆放误差
五、环境、供电、接地、干扰(工业现场隐形杀手)
1. 环境温度:推荐 20~28℃;UV 激光器对温度极其敏感,水冷 UV 必须保证水温稳定;高温环境功率衰减、漂移加重
2. 震动:机器独立减震,远离 CNC、冲床、空压机、刹车电机这类冲击设备;震动会造成振镜抖动、线条锯齿、位置偏移
3. 电磁干扰:不要和变频器、伺服、接触器共用一条电源线;单独接地,屏蔽信号线,否则振镜随机跑位、通讯异常
4. 粉尘:车间粉尘落在光学镜片上,加速衰减;精密机型配防尘罩
5. 排烟净化:不只是环评,烟气回落污染工件和镜头;滤芯定期更换,活性炭饱和后吸力直接下降
六、设备点检、量产管控(量产稳定的制度)
班前点检(开机必做)
1. 开机预热,红光定位检查
2. 保护镜、场镜外观检查
3. 抽风系统风量检查
4. 打标准试片,测对比度、扫码等级(二维码必须用扫码枪验证,不是肉眼看)
5. 功率抽检(有功率计好,UV 机尤其需要)
量产巡检
- 每 30~60 分钟抽 5 件,核对:颜色、扫码等级、有无发黄起泡
- 连续生产出现渐变变差:优先查镜片、抽烟、激光器温度,而不是直接调参数
- 记录 SPC:扫码通过率、色差,提前识别漂移,不要等批量报废
定期校准
- 每周:振镜校正、尺寸校正、场镜畸变校验
- 每月:激光器输出功率检测、光路检查、接地电阻测试
- 按厂家周期做振镜保养、水冷机换水、滤芯更换
七、常见失效快速判断
- 越打越浅、对比度慢慢变差:保护镜脏、抽烟不足、激光器升温衰减
- 时好时坏、忽深忽浅:供电不稳、接地不良、震动、来料塑胶含水率波动
- 边缘发黄、起泡:能量偏高、热累积、填充过密、焦距偏了
- 二维码肉眼清晰、扫码不稳定:光斑漂移、填充重叠、焦距偏移、反光
八、验收标准(塑胶专用)
1. 目视:无熔化、无起泡、无异常发黄,颜色均匀
2. DPM 二维码:扫码等级≥B(ISO15415),连续 100 件扫码通过率 100%
3. 连续 2h 不间断打标:效果无渐变、位置偏移≤0.02mm
4. 换同批次原料,直接复用工艺参数,不用反复调试
九、和你现场配套提醒
车间有精密导轨、伺服、刹车电机:
① 激光烟尘不要飘到导轨,会加速磨损;
② 打标机供电隔离,避免变频器干扰振镜;
③ 尽量不要放在机床旁边,震动会直接破坏打标稳定性。






